設備機構設計做不出來的4種成因與判斷方式
設備機構設計做不出來,多半卡在四種成因:零件公差堆疊造成干涉、焊接熱變形、板金折彎尺寸不可行,以及加熱設備忽略熱膨脹。要判斷是哪一種,看問題出現在組立、焊後、折彎還是升溫之後,就能決定該改圖、改製程,還是補做治具。
設備機構設計卡關時,怎麼分辨是哪一種成因
第一種是公差堆疊:每個零件單獨量都在公差內,組起來卻因孔位、板厚與折彎內R的誤差累積而鎖不上,常見於多片板金組成的箱體。第二種是焊接變形,不鏽鋼導熱慢、熱膨脹量比碳鋼大,長邊連續氬焊後容易翹曲,圖面若要求平面度卻沒留加工餘量,焊完就對不上。單件合格卻裝不進去屬於前者,焊前合格、焊後走位則屬於後者。
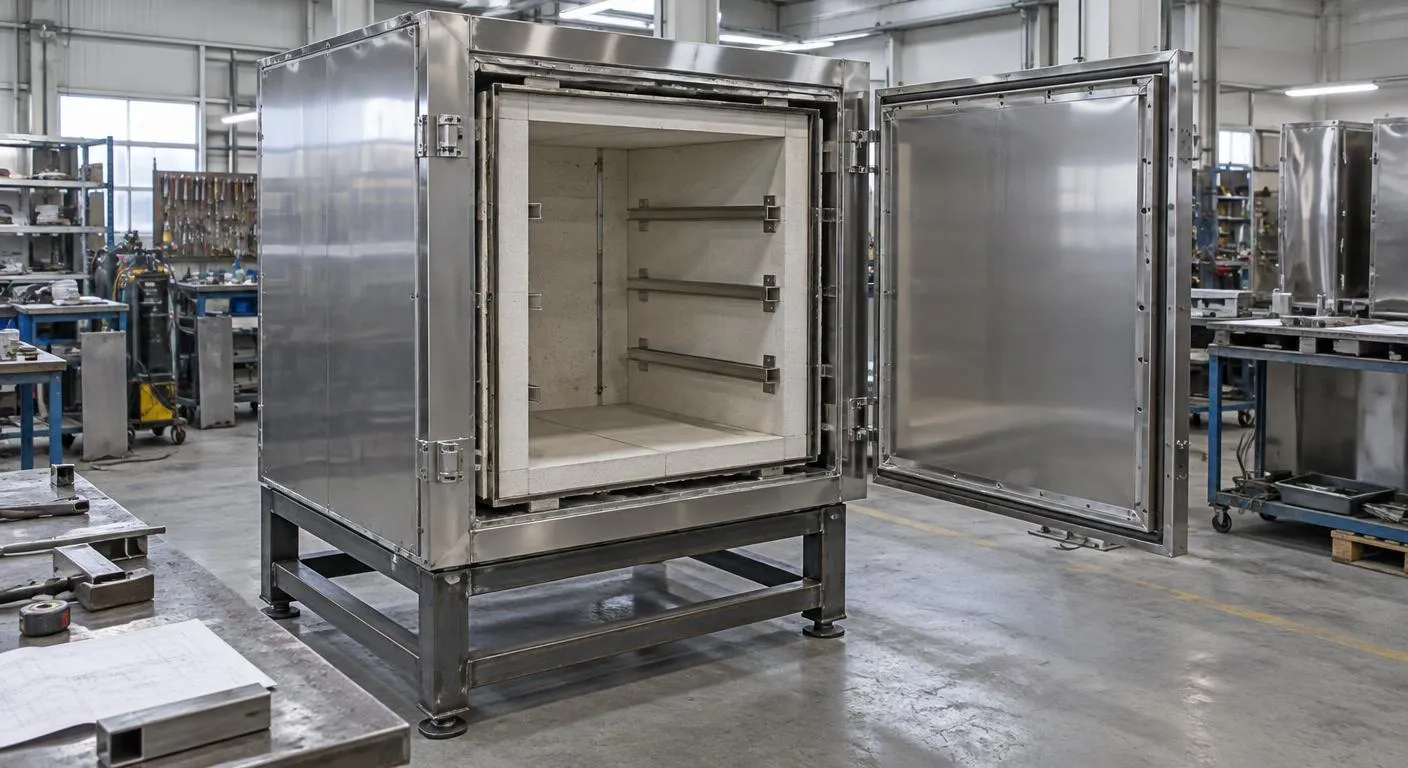
第三種是折彎不可行:孔離折彎線太近會被拉成橢圓,凸緣短於模具能折的最小長度就無法成形,這類問題通常在打樣時就會浮現。第四種常出現在爐體製造,烘箱、加熱爐的內膽升溫後會膨脹,若內外殼全部滿焊固定、沒有滑動或伸縮設計,使用幾輪後就會出現焊道龜裂或門板關不緊。只在高溫運轉後才出現的變形,多半要回頭檢討熱膨脹的配置。
圖面要標焊接符號
只畫外形不標焊道位置、長度與是否滿焊,製作端只能自行判斷,而焊道多寡會直接改變變形量與報價,送圖時一併標註較不易產生認知落差。
爐體材質別隨意混用
爐體製造若內膽用不鏽鋼、外殼用碳鋼,兩種材料膨脹量不同,接合處需留伸縮縫或改用長孔螺栓固定,保溫層厚度與門封材料也要向業者確認。
表面處理會吃掉間隙
粉體烤漆會增加塗膜厚度,緊配合的孔與軸可能因此裝不進去,圖面要標示遮蔽區或預留間隙,電鍍件同樣要考慮處理後的尺寸變化。
從改圖到試組:機構設計問題怎麼處理
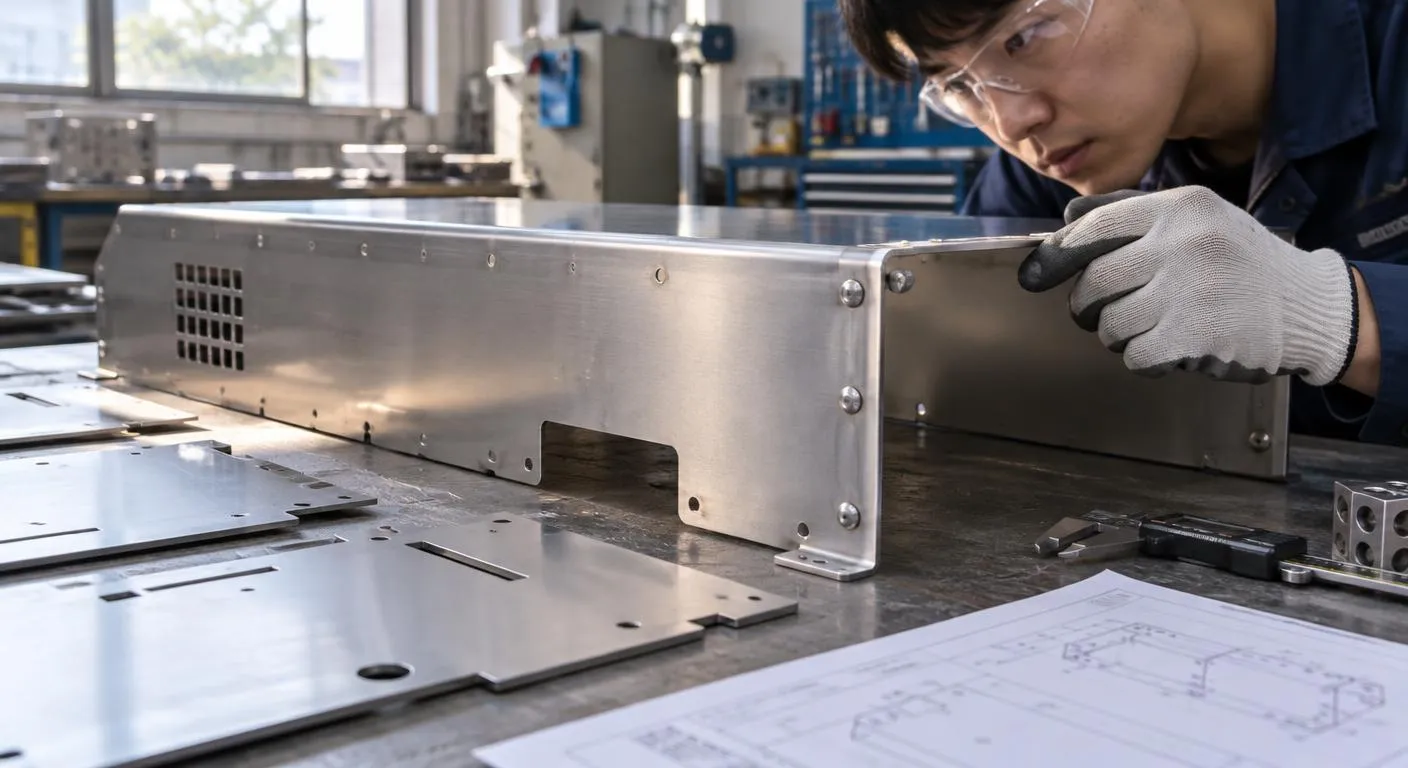
處理時先把問題零件拍照、量出實際尺寸,連同原始圖面交給製作端評估是改圖、補件還是修改現有件。機構設計製造若由同一個窗口處理,設計者與焊接技師可以在出圖前一起檢討焊接順序、治具定位與折彎展開,例如長焊道改為分段跳焊、在焊接件上預留機加工面,都是常見的改法。槿濠企業有限公司的官網也寫明,可依客戶圖面製作,亦能根據照片、尺寸與使用需求協助評估並整理製作方案。
改圖的風險在於牽一髮動全身,改一片護罩的孔位,可能影響相鄰支架、鉸鏈與電控箱的開門空間,因此每次修改都要標註版次,並把受影響零件一起列入檢核。另一項風險是責任歸屬,原設計者、製作廠與外包的雷切或表面處理各負責哪一段,應在報價階段寫清楚,該業者的流程同樣把製作可行性、成本與交期評估及責任範圍確認放在正式報價之前。試組之後還要上機運轉才驗收,負載下才出現的問題才抓得到。
機械板金設計還是焊接結構?依用途取捨
機械板金設計以雷切、折彎為主,再搭配點焊或鉚接,適合箱體、護罩、門板這類薄板件,重量輕、可拆裝,量產時尺寸一致性較好。焊接結構件以型材或厚板滿焊組成,適合機架、懸臂與承重支架,剛性高但焊後常需矯正。零件主要負責遮蔽防護、日後要拆開維修,選板金折彎;要承受振動或載重,選焊接結構。加熱設備常兩者混用,外殼用板金、內部框架用焊接,兩邊的伸縮配合要在設計階段談定。
比較面向
關於設備機構設計的常見問題
Q1: 不鏽鋼焊接件為什麼焊完會變形?
主因是熱量集中加上拘束不足。可以用對稱焊接、分段跳焊與治具固定降低變形,焊後以火焰或機械方式矯正,平面度要求高的面則預留加工餘量,焊後再銑平。
Q2: 烘箱爐體製造完成後多久要檢查一次?
檢查頻率取決於三項條件:使用溫度、每日升降溫次數與運轉時數。常開關爐門的設備,門封與鉸鏈磨耗較快;發現焊道細紋、門縫漏熱或外殼局部過燙時,應停機請技師檢查,不宜繼續加溫。
Q3: 機械板金設計找外包製作要準備哪些資料?
準備圖面或照片、材質與板厚、數量與用途三項重點,表面處理需求與預計交期也一併提供,業者才能評估雷切、折彎與車銑等加工如何整合。只有實物沒有圖面時,標出關鍵尺寸與安裝孔位即可。
