不鏽鋼焊接加工後為何變形發黃?成因與處理判斷
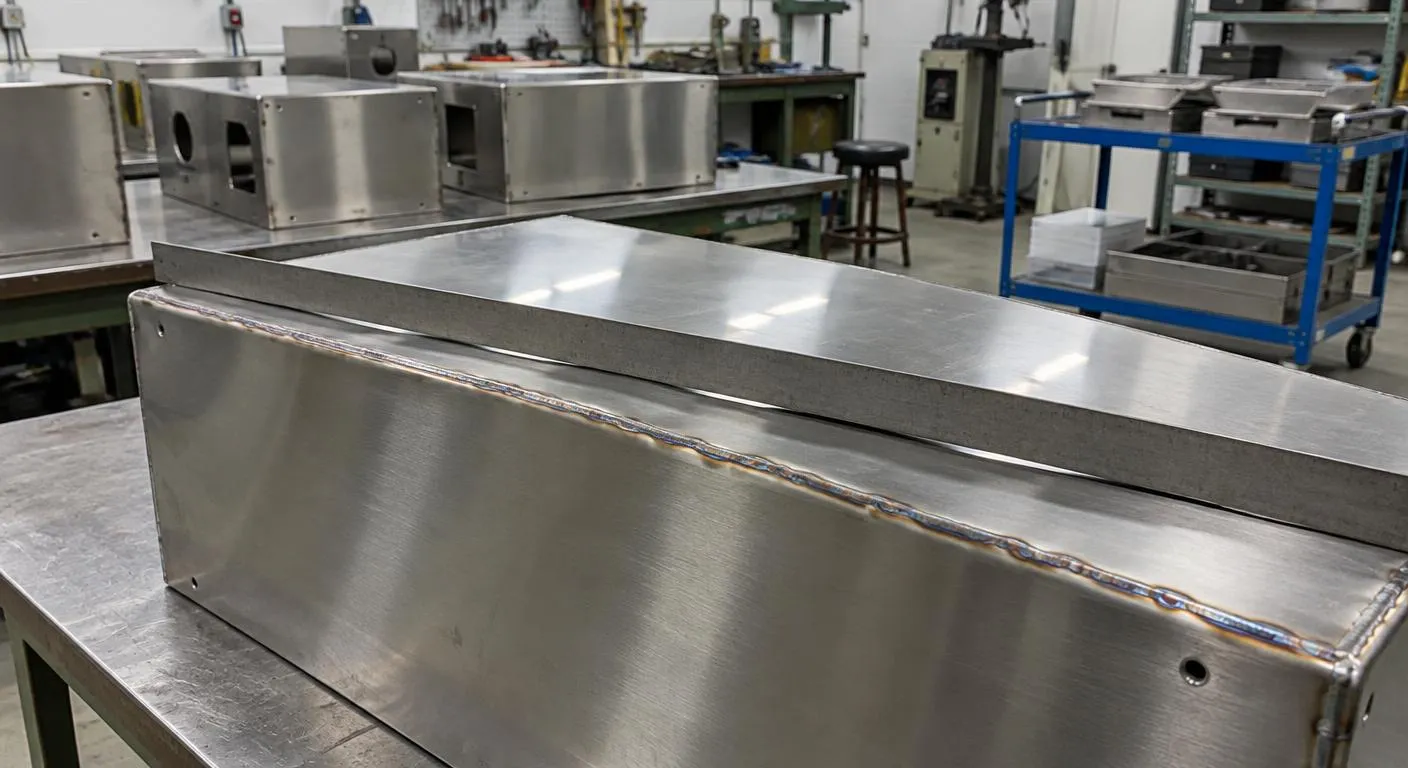
不鏽鋼焊接加工後最常見的問題是變形、焊道發黃發黑與點狀生鏽,成因分別是熱輸入過多、保護氣不足,以及焊後未酸洗鈍化或遭碳鋼工具污染。判斷時看問題出現的時間點:剛焊完就翹曲,多半是夾持與焊接順序;放置幾週才冒鏽點,就要檢查表面處理。若毛病其實出在設備對位,修焊只會白花錢。
不鏽鋼焊接加工件變形、發黃的成因怎麼分辨
不鏽鋼熱膨脹比碳鋼大、導熱又慢,工作台面或板金箱體若一口氣焊完長焊道,冷卻收縮就會把薄板拉成波浪。拿直尺貼著面看:翹曲沿焊道起伏,問題在熱輸入與焊接順序;整片朝同一方向扭曲,可能是折彎或下料時留下應力,單改焊法不會改善。
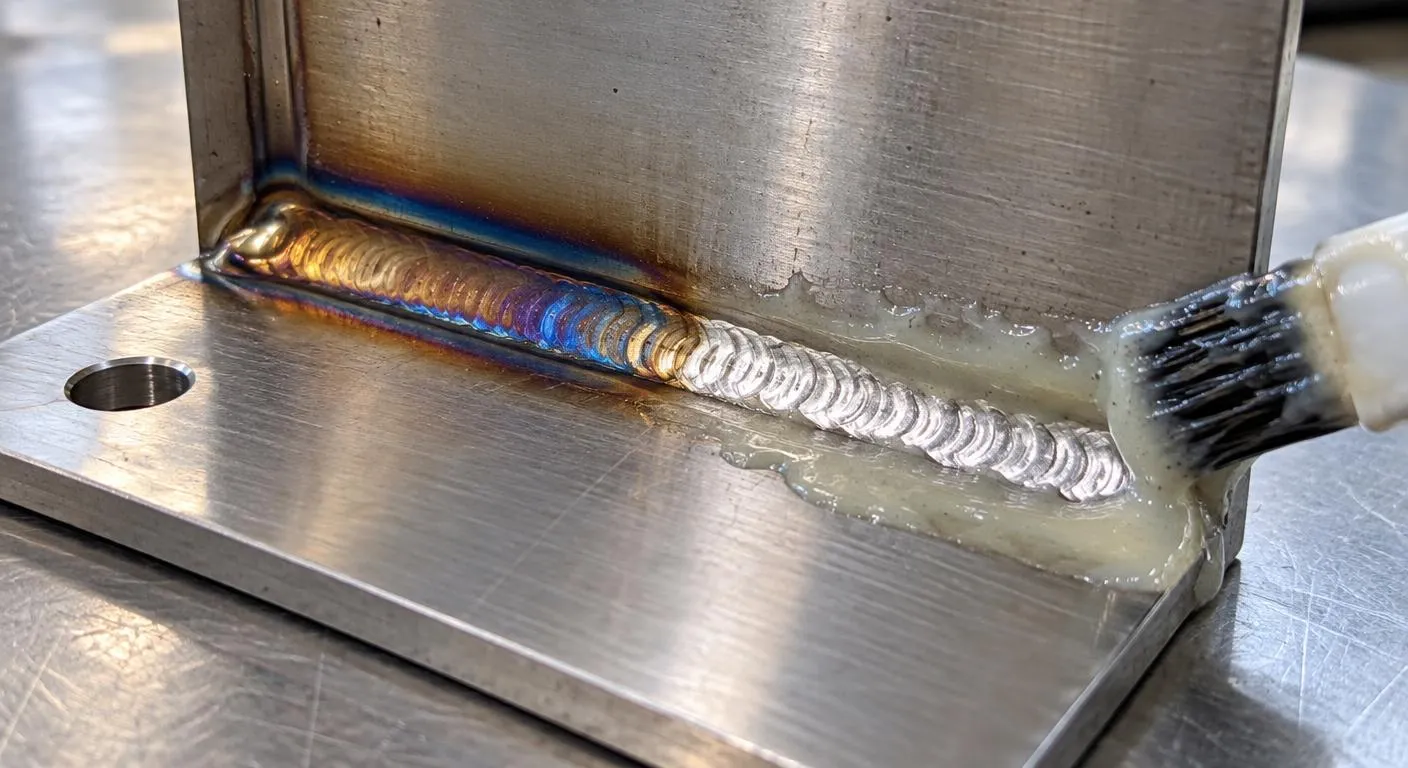
不鏽鋼焊接後焊道呈現金黃到藍紫的顏色,是高溫下形成的氧化回火色,越偏灰黑代表保護氣覆蓋越不足,常見於沒通背氣的管件內側。鏽點只沿焊道出現,多半是回火色沒去除;整面散落小鏽點,常是碳鋼砂輪或鐵屑造成的鐵污染。用在食品或常清洗的場所,鏽點會持續擴大,應停止使用並處理。
換316材質不能取代處理
不鏽鋼焊接件改用316能提升對含氯清潔劑的耐受度,但焊後沒去除回火色,焊道一樣會先鏽。
碳鋼工具不要混用
碳鋼與不鏽鋼共用砂輪片或鋼刷,鐵粉會嵌進表面,交件時看不出來,幾天後才浮出鏽點。
焊道別磨得太平
承重處焊道磨平會讓焊肉厚度不足,推車輪座或設備支架強度下降,受力位置保留焊道較實際。
交給不鏽鋼氬焊代工處理的做法與風險
採購人員送修時,把問題件照片、圖面、材質與使用環境交給不鏽鋼氬焊代工業者,評估局部修整或整件重做。輕微翹曲可用治具冷壓矯平,但薄板矯過頭會留壓痕。以槿濠企業有限公司官網為例,流程會依需求確認加工方式、焊接組立、外包項目、製作風險、交期與報價內容。
重做時,不鏽鋼氬焊靠跳焊、分段對稱焊與夾治具固定控制變形,密封箱體要通背氣保護內側。焊後以酸洗膏去除回火色再做鈍化。酸洗膏具強腐蝕性,殘留沒沖淨會在縫隙持續侵蝕,驗收時要檢核焊道顏色、平面度與關鍵尺寸;官網也提到可依案件整合雷射切割、折彎及表面處理。
零件重焊還是R2R設備維修校正?依症狀比較
捲對捲設備上的不鏽鋼支架、護罩出問題時,要判斷是結構件損壞還是整機對位跑掉。焊道裂開、護罩變形擋到作業,屬零件層級,找焊接廠修補即可;若材料走偏、張力忽大忽小、塗佈厚度左右不一,問題多在滾輪平行度與張力控制,需要R2R設備維修校正,單純補焊反而可能改變支架位置。兩種狀況並存時,零件修好裝回再由設備端校正,風險最低。
比較面向
關於不鏽鋼焊接加工的常見問題
Q1: 不鏽鋼氬焊焊道發黑還能繼續用嗎?
要看情況。乾燥室內的結構支架影響較小;用在潮濕、常清洗或接觸食品的場所就不行,發黑代表保護氣不足、耐蝕性下降,需酸洗去除後再鈍化。
Q2: 不鏽鋼板金箱體焊完變形可以矯正嗎?
要看情況。厚板或翹曲量小的面板,用治具冷壓多能回到可組裝範圍;薄板箱體大面積波浪變形,矯正後易留壓痕,門板也可能關不密,重做較穩當。
Q3: 設備支架斷裂該找焊接廠還是設備維修商?
依設備是否還正常運轉來分。支架裂開但位置沒跑掉,找焊接廠補焊或重做即可;斷裂已讓滾輪、感測器或傳動機構位移,就要找設備維修商處理並重新校正。
