舊爐溫度不均時,加熱爐設計製造該怎麼重新判斷
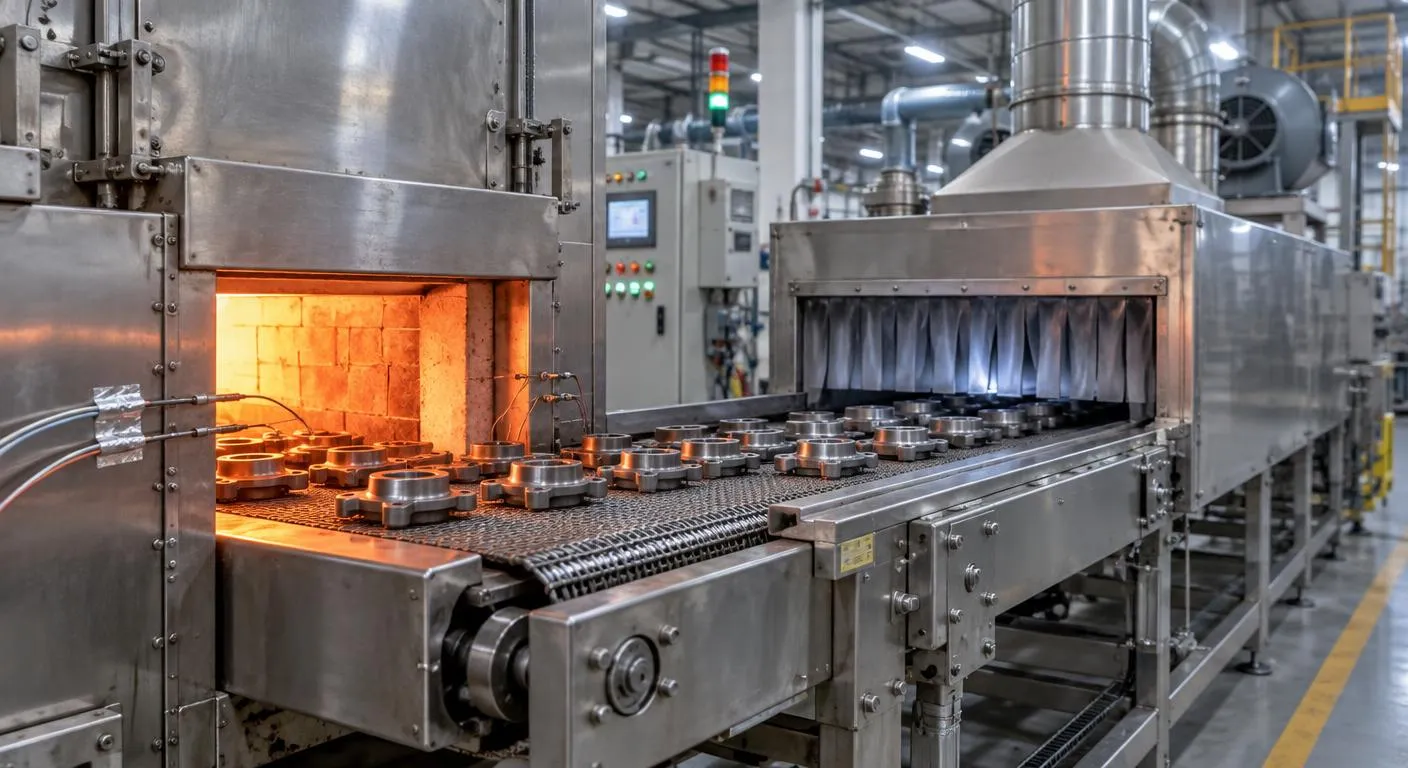
加熱爐設計製造要找對方向,關鍵在分清楚問題出在熱源配置、保溫結構,還是爐體焊接與變形,三者的處理方式和費用差很多。如果舊爐只是升溫慢、溫差大或爐門漏熱,多半不必整台重做,局部改造就可能解決。下面依序說明怎麼判斷成因、處理時的風險,以及加熱段和冷卻段該怎麼搭配。
加熱爐設計製造前,先判斷溫差與漏熱從哪來
爐內溫差大,常見成因有三種。加熱管或燃燒器配置偏向一側,靠近熱源的工件先到溫;循環風扇風量不足或導風板角度不對,熱風在角落形成死區;保溫棉經多次熱脹冷縮後下陷,爐壁上半段出現冷區。判斷時可在爐內不同高度放置多支熱電偶,同時量測升溫曲線,溫差集中在上方多半是保溫問題,集中在角落則偏向風路設計。
另一類狀況出在爐體結構本身。不鏽鋼內膽長期在高溫下運作,焊道附近容易翹曲或出現細裂,爐門框變形後密封條壓不緊,熱就從門縫漏出。若同一條產線還有冷卻段,冷卻爐設計製造時要一併檢視加熱段出爐的溫度與節拍,因為工件出爐溫度忽高忽低,冷卻段再怎麼調都難穩定,問題根源其實在前段。
保溫層劣化的訊號
爐殼外表摸起來比以前燙,或同樣設定下耗電明顯增加,通常代表保溫材已劣化,拆開時也要看固定釘是否鏽斷。
冷卻段排風去向
冷卻爐設計製造常忽略排出的熱風去哪裡,若直接排回廠內,周邊設備與作業人員會承受額外熱負荷,排風管路要一起規劃。
改造前保留原始資料
舊爐的電控配線、溫控器設定與原廠圖面要先拍照存檔,拆解後才有依據復原,也方便新舊零件比對尺寸。
冷卻爐製造與加熱段改造的處理步驟與風險
處理時從量測資料整理出需求條件,包括工件尺寸、目標溫度、升降溫速率與每小時產量,這些數字決定加熱功率、風機規格與爐腔尺寸。冷卻爐製造則多了冷卻方式的取捨:自然風冷結構簡單,強制風冷要留意風口位置,以免工件局部急冷變形,水冷夾套則要處理管路密封與冷凝水排放。圖面定案後才進入下料與焊接,邊做邊改容易讓尺寸誤差累積。
風險多半出現在焊接與組立階段。焊接技師進行不鏽鋼類工程製造時,若薄板大面積焊接的熱輸入過高,板面會出現波浪變形,爐壁一旦不平,保溫層就難以貼合。槿濠企業官網介紹,張寶升具備板金、氬焊、設備結構件與現場調整經驗,曾參與烘箱、加熱爐等相關工作,並可整合雷射切割、折彎與車銑加工。委託時可詢問焊接順序與防變形治具怎麼安排,驗收又以哪些尺寸與溫度點為準。
不鏽鋼管焊接與板金焊接,用在爐體哪裡不一樣
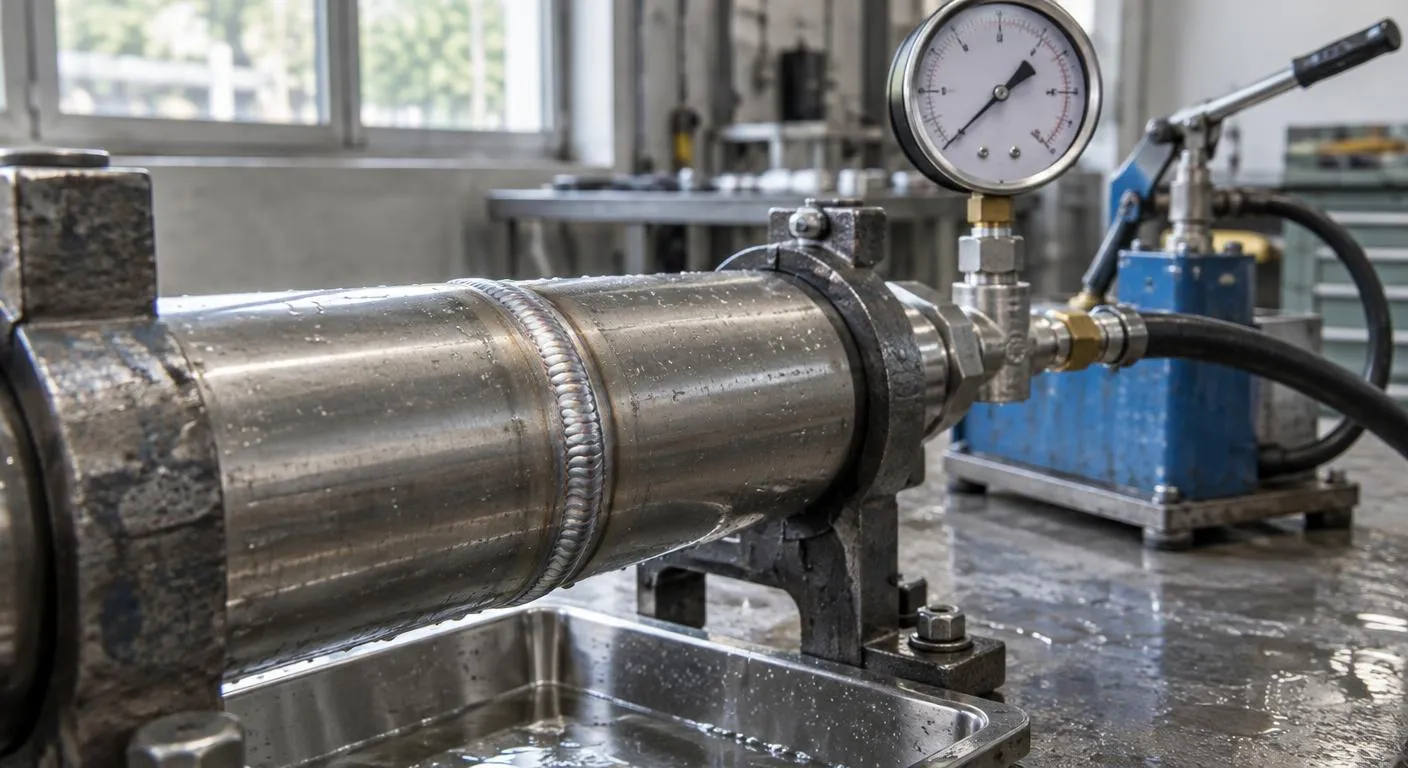
爐體上的焊接大致分兩類。板金焊接用在爐壁、門框與箱體,重點在控制變形與平整度;不鏽鋼管焊接則用在冷卻水路、氣體管線與熱風導管,重點在氣密與內壁品質。管路焊接時管內若沒有充氬保護,背面焊道會氧化發黑、形成粗糙結疤,日後容易積垢或滲漏。如果改造只涉及爐門與保溫,板金能力就足夠;如果要加裝水冷夾套或冷卻管路,就要比較業者在管件對接與背面保護上的作法,並要求打壓測漏後再交件。
比較面向
關於加熱爐設計製造的常見問題
Q1: 加熱爐改造要準備哪些資料給業者?
主要準備三項:工件尺寸與每小時產量、目標溫度與升降溫條件,以及舊爐照片和既有圖面。資料越完整,業者評估加熱爐設計製造的方式與報價就越準確,來回修改也較少。
Q2: 不鏽鋼爐體用304和310S差在哪?
差在耐高溫程度。310S鉻鎳含量較高,高溫抗氧化能力較好,常用在爐內直接受熱的部位;304價格較低,適合爐殼外板與溫度較低區域。不鏽鋼類工程製造時可依部位溫度分區選材,控制成本。
Q3: 加熱爐門密封條多久要更換一次?
沒有固定週期,主要看使用溫度與開關頻率。常開關的爐門密封條磨耗較快,門縫周圍外殼明顯變熱或出現變色痕跡,就是該更換的訊號;同時檢查門框是否變形,否則換新也壓不緊。
